


Hvor mange vanlige overflatebehandlingsmetoder kjenner du?
Overflatebehandling er en prosessmetode for kunstig å danne et overflatelag på overflaten av et substratmateriale som har forskjellige mekaniske, fysiske og kjemiske egenskaper enn substratet. Formålet med overflatebehandling er å oppfylle kravene til korrosjonsbestandighet, slitestyrke, dekorasjon eller andre spesielle funksjoner til produktet. I dag vil vi dele noen vanlige overflatebehandlingsmetoder og se hvor mange du kjenner~
1, polering
Polering refererer til prosessen med å bruke mekaniske, kjemiske eller elektrokjemiske krefter for å redusere overflateruheten til et arbeidsstykke, for å oppnå en lys og flat overflate. Det er prosessen med å modifisere overflaten til et arbeidsstykke ved hjelp av poleringsverktøy og slipende partikler eller andre poleringsmedier. Polering kan ikke forbedre den dimensjonale eller geometriske nøyaktigheten til arbeidsstykket, men har snarere som mål å oppnå en jevn overflate eller speilglans, noen ganger også brukt for å eliminere glans (utryddelse). Vanligvis brukes poleringshjul som poleringsverktøy. Poleringshjul lages vanligvis ved å stable flere lag med lerret, filt eller lær, med sirkulære metallplater fastklemt på begge sider. Felgen på hjulet er belagt med et poleringsmiddel jevnt blandet med mikroslipemiddel og fett. Under polering presser det høyhastighets roterende poleringshjulet (med en omkretshastighet på over 20 meter/sekund) mot arbeidsstykket, noe som får slipemidlet til å rulle og skjære litt på overflaten av arbeidsstykket, og oppnår dermed en lys bearbeidingsoverflate. Overflateruheten kan generelt nå Ra0.63-0.01 mikrometer; Når du bruker ikke-fettete matte poleringsmidler, kan den lyse overflaten mattes for å forbedre utseendet. For forskjellige poleringsprosesser: grovpolering (grunnpoleringsprosess), mellompolering (presisjonsmaskineringsprosess) og presisjonspolering (poleringsprosess), kan valg av passende poleringshjul oppnå den beste poleringseffekten og forbedre poleringseffektiviteten.
2, Sandblåsing
Prosessen med å rense og rugjøre underlagets overflate ved å utnytte virkningen av høyhastighets sandstrøm. Ved å bruke trykkluft som kraft, dannes en høyhastighets jetstråle for å sprøyte materialer (kobbermalmsand, kvartssand, diamantsand, jernsand, Hainan-sand) med høy hastighet på overflaten av arbeidsstykket som skal behandles, noe som forårsaker endringer i utseendet eller formen til den ytre overflaten av arbeidsstykket. På grunn av støt og skjæreeffekter av slipemidler på arbeidsstykkets overflate, oppnår arbeidsstykkets overflate en viss grad av renhet og forskjellig ruhet, noe som forbedrer de mekaniske egenskapene til arbeidsstykkets overflate. Derfor forbedres tretthetsmotstanden til arbeidsstykket, vedheft mellom det og belegget økes, beleggets holdbarhet forlenges, og det er også fordelaktig for utjevning og dekorasjon av belegget.

III trådtrekking
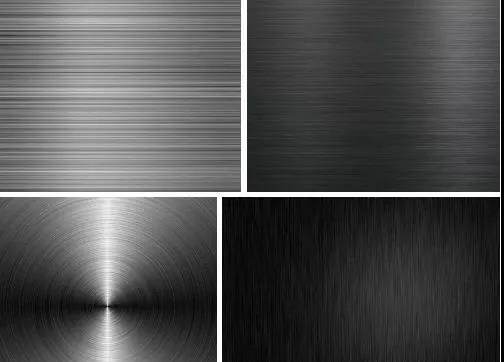
Det er en overflatebehandlingsmetode som danner linjer på overflaten av arbeidsstykker ved å slipe produkter for å oppnå dekorative effekter. I henhold til de forskjellige mønstrene etter tegning, kan det deles inn i: rett tegning, uregelmessig tegning, krusning og spiraltegning. Overflatetrådtrekkbehandling er en overflatebehandlingsmetode som danner linjer på overflaten av arbeidsstykker ved å slipe produkter for å oppnå dekorative effekter. På grunn av sin evne til å gjenspeile teksturen til metallmaterialer, har overflatebehandling av trådtrekk fått økende popularitet og utbredt bruk blant brukere.
4, Anodisering
En elektrolytisk oksidasjonsprosess der overflaten av aluminium og aluminiumslegeringer vanligvis omdannes til et lag med oksidfilm, som har beskyttende, dekorative og andre funksjonelle egenskaper. Med utgangspunkt i denne definisjonen inkluderer anodisering av aluminium bare prosessen med å generere en anodisert film. Ved å bruke metall- eller legeringskomponenter som anoder, dannes en oksidfilm på overflaten ved elektrolyse. Metalloksidfilmer endrer overflatetilstanden og egenskapene, som overflatefarging, forbedrer korrosjonsmotstanden, øker slitestyrken og hardheten, og beskytter metalloverflaten. For eksempel innebærer aluminiumanodisering å plassere aluminium og dets legeringer i tilsvarende elektrolytter (som svovelsyre, kromsyre, oksalsyre, etc.) som anoder, og utføre elektrolyse under spesifikke forhold og ekstern strøm. Anodisert aluminium eller dets legeringer oksideres, og danner et tynt lag av aluminiumoksid på overflaten, med en tykkelse på 5-30 mikron. Den hardanodiserte oksidfilmen kan nå 25-150 mikron. Anodisert aluminium eller dets legeringer forbedrer deres hardhet og slitestyrke, og når 250-500 kilogram per kvadratmillimeter. De har god varmebestandighet, et høyt smeltepunkt på 2320K for hardanodiserte oksidfilmer, utmerkede isolasjonsegenskaper og en brytespenningsmotstand på opptil 2000V, noe som øker korrosjonsmotstanden ω= 0.03 NaCl saltspray korroderer ikke i tusenvis av timer. Den tynne oksidfilmen inneholder et stort antall mikroporer, som kan adsorbere ulike smøremidler og er egnet for produksjon av motorsylindre eller andre slitebestandige deler; Membranmikroporene har sterk adsorpsjonskapasitet og kan farges til ulike vakre og levende farger. Ikke-jernholdige metaller eller deres legeringer (som aluminium, magnesium og deres legeringer) kan gjennomgå anodiseringsbehandling, som er mye brukt i mekaniske deler, fly- og bilkomponenter, presisjonsinstrumenter og radioutstyr, daglige nødvendigheter og bygningsdekorasjon. Generelt sett er anoden laget av aluminium eller aluminiumslegering, mens katoden er laget av blyplate. Aluminium- og blyplatene plasseres sammen i en vandig løsning, som inneholder svovelsyre, oksalsyre, kromsyre, etc., for elektrolyse for å danne en oksidfilm på overflaten av aluminium- og blyplatene. Blant disse syrene er den mest utbredte anodisk oksidasjon ved bruk av svovelsyre.
prosessflyt
Monokrom og gradientfarger: polering/sandblåsing/tegning → avfetting → anodisering → nøytralisering → farging → forsegling → tørking
To farger: ① Polering/sandblåsing/tegning → avfetting → skjerming → anodisering 1 → anodisering 2 → forsegling → tørking
② Polering/sandblåsing/tegning → avfetting → anodisering 1 → lasergravering → anodisering 2 → forsegling → tørking
Tekniske egenskaper
1. Forbedre styrke,
2. Implementer hvilken som helst farge unntatt hvit.
3. Realiser nikkelfri forsegling for å møte nikkelfrie krav i land som Europa og USA.
5, Elektroforese
Prosessen er delt inn i anodisk elektroforese og katodisk elektroforese. Hvis beleggpartiklene er negativt ladet og arbeidsstykket er en anode, vil beleggpartiklene avsette en film på arbeidsstykket under påvirkning av elektrisk feltkraft, som kalles anodisk elektroforese; Tvert imot, hvis beleggpartiklene er positivt ladet og arbeidsstykket er katoden, kalles avsetningen av beleggpartikler på arbeidsstykket katodisk elektroforese.
Den generelle prosessflyten for anodisk elektroforese er som følger: forbehandling av arbeidsstykket (avfetting → varmtvannsvask → rustfjerning → kaldtvannsvask → fosfatering → varmtvannsvasking → passivering) → anodisk elektroforese → etterbehandling av arbeidsstykket ( rent vann vask → tørking).
1. Fjern oljen. Løsningen er generelt en varm alkalisk kjemisk avfettingsløsning, med en temperatur på 60 grader (dampoppvarming) og en tid på ca. 20 minutter.
2. Vasking med varmt vann. Temperatur 60 grader (dampoppvarming), tid 2 minutter.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 poeng; Tilsett 1,5 % rengjøringsmiddel; Vask ved romtemperatur i 10-20 minutter.
4. Vask med kaldt vann. Vask med rennende kaldt vann i 1 minutt.
5. Fosfatisering. Ved bruk av middels temperatur fosfatering (fosfatering ved 60 grader i 10 minutter), kan fosfateringsløsningen brukes som et kommersielt tilgjengelig ferdig produkt.
Ovennevnte prosess kan også erstattes av sandblåsing → vannvask.
6. Passivasjon. Bruk legemidler som er kompatible med fosfateringsløsningen (levert av produsenten som selger fosfateringsløsningen) og la den stå i romtemperatur i 1-2 minutter.
7. Anodisk elektroforese. Elektrolyttsammensetning: H08-1 svart elektroforetisk maling, faststoffinnhold massefraksjon 9% -12%, destillert vannmassefraksjon 88% -91%. Spenning: (70 ± 10) V; Tid: 2-2,5 minutter; Malingstemperatur: 15-35 grad ; pH-verdi for malingløsning: 8-8,5. Sørg for å slå av strømmen når arbeidsstykket går inn eller ut av sporet. Under elektroforeseprosessen avtar strømmen gradvis ettersom malingsfilmen tykner.
8. Vask med rent vann. Vask i rennende kaldt vann.
9. Tørking. Stek i en ovn ved en temperatur på (165 ± 5) grader i 40-60 minutter.

VI PVD
PVD er forkortelsen for Physical Vapor Deposition, som refererer til bruk av lavspennings- og høystrøms lysbueutladningsteknologi under vakuumforhold. Gassutslipp brukes til å fordampe målmaterialet og ionisere både det fordampede stoffet og gassen. Akselerasjonseffekten til det elektriske feltet brukes til å avsette det fordampede stoffet og dets reaksjonsprodukter på arbeidsstykket. Den fysiske dampavsetningsteknologien har en enkel prosess, forbedrer miljøet, er forurensningsfri, forbruker mindre materialer, danner en jevn og tett film, og har sterk vedheft til underlaget. Denne teknologien er mye brukt innen romfart, elektronikk, optikk, maskineri, konstruksjon, lett industri, metallurgi, materialer og andre felt. Den kan forberede filmlag med egenskaper som slitestyrke, korrosjonsmotstand, dekorasjon, ledningsevne, isolasjon, fotokonduktivitet, piezoelektrisitet, magnetisme, smøring, superledning, etc.
7, galvanisering
Elektroplettering er prosessen med å plettere et tynt lag av andre metaller eller legeringer på visse metalloverflater ved å bruke elektrolyseprinsippet. Det er en prosess som bruker elektrolyse for å feste en metallfilm til overflaten av metall eller andre materialkomponenter, og dermed forhindre metalloksidasjon (som rust), forbedre slitestyrke, ledningsevne, reflektivitet, korrosjonsmotstand (som kobbersulfat) og forbedre estetikken. Det ytre laget av mange mynter er også galvanisert.
8, Etsning
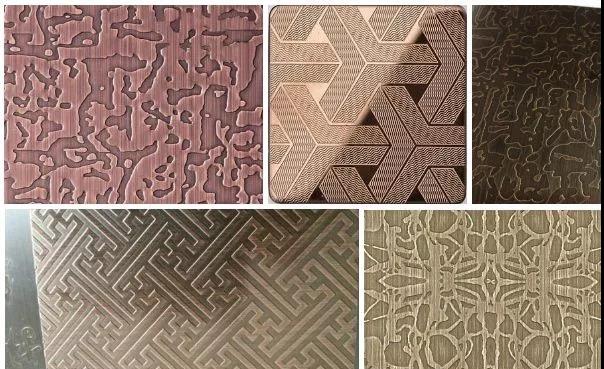
Den ofte refererte til etsing, også kjent som fotokjemisk etsing, refererer til fjerning av den beskyttende filmen på området som skal etses etter eksponeringsplatefremstilling og utvikling, og kontakt med kjemisk løsning under etsing for å oppnå effekten av oppløsningskorrosjon, dannelse en konkav konveks eller huldannende effekt.
Prosessflyt:
Eksponeringsmetode: I henhold til grafikken vil ingeniøren bestemme størrelsen på materialforberedelsen, materialforberedelsen, materialrensing, tørking, filmpåføring eller belegg, tørking, eksponering, fremkalling, tørking, etsing, filmfjerning og OK
Silketrykkmetode: kutting → rengjøring av platen (rustfritt stål og andre metallmaterialer) → silketrykk → etsing → delaminering → OK
9, Spraybelegg
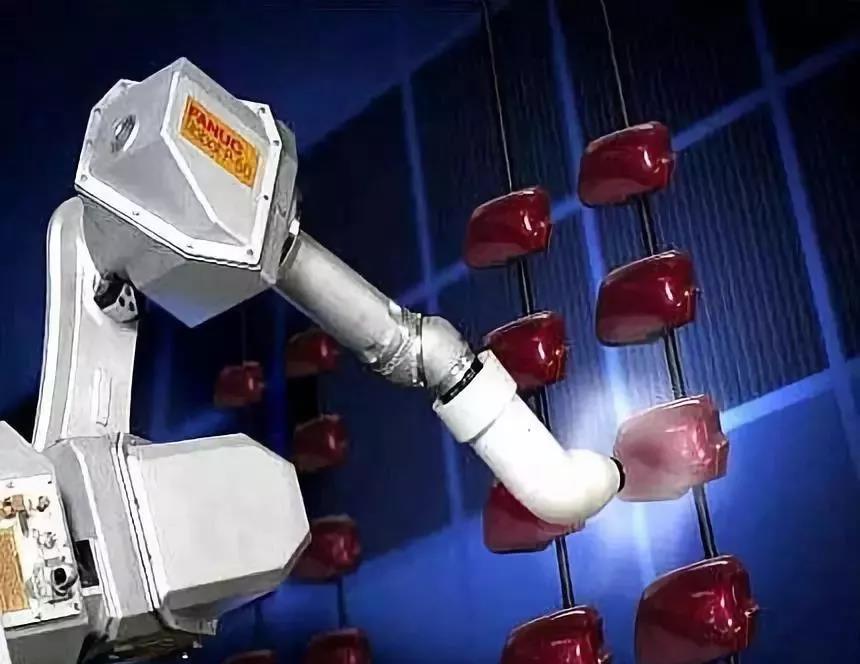
Spraybelegg er en belegningsmetode som bruker en sprøytepistol eller skiveforstøver, ved hjelp av trykk eller sentrifugalkraft, for å spre seg til jevne og fine dråper, og påføre dem på overflaten av den belagte gjenstanden. Den kan deles inn i luftsprøyting, høytrykkssprøyting, elektrostatisk sprøyting og ulike avledede metoder av de grunnleggende sprøyteformene nevnt ovenfor, slik som høystrøms lavtrykkspraying, termisk sprøyting, automatisk sprøyting, flergruppesprøyting osv. Sprøyteoperasjonen har høy produksjonseffektivitet og egner seg for manuell drift og industriell automasjonsproduksjon. Det er mye brukt i maskinvare, plast, møbler, militærindustri, skip og andre felt. Det er den vanligste belegningsmetoden i dag; Sprøyteoperasjonen krever et støvfritt verksted med miljøkrav fra én million til hundre nivåer. Sprøyteutstyret inkluderer en sprøytepistol, sprøytemalerom, malingforsyningsrom, herdeovn/tørkeovn, sprøyteutstyr til transport av arbeidsstykker, utstyr for avdugging og avløpsrensing, og utstyr for avgassbehandling. Spraying med høy strømning og lavt trykk resulterer i lavt forstøvningstrykk og lav luftstrålehastighet. Den lave forstøvningshastigheten for belegget forbedrer situasjonen der belegget går tilbake fra overflaten til den belagte gjenstanden. Malingsgraden er økt fra 30 % til 40 % av ordinær luftsprøyting til 65 % til 85 %. Spray belegget på skinnoverflaten med en sprøytepistol eller spraymaskin i lys skinnfinish.
10, Laserskjæring
Også kjent som lasergravering eller lasermerking, er det en overflatebehandlingsprosess som bruker optiske prinsipper.
Bruke en fokusert laserstråle med høy intensitet som sendes ut av en laser ved brennpunktet. Effekten av merking er å eksponere dype stoffer gjennom fordampning av overflatestoffer, eller å forårsake kjemiske og fysiske endringer i overflatesubstanser gjennom lysenergi, eller å brenne av noen stoffer gjennom lysenergi og "gravere" dem, eller å brenne av noen stoffer gjennom lysenergi og vise ønsket etset grafikk og tekst.


