


Vet du om kjedelig?
en
Definisjon av kjedelig
Boring: Det er en skjæreprosess der et lag av metall kuttes av bearbeidingsoverflaten til et arbeidsstykke gjennom den relative bevegelsen mellom borekutteren på utstyret og arbeidsstykket, noe som resulterer i en viss bearbeidingsnøyaktighet og overflateruhet på bearbeidingsoverflaten.
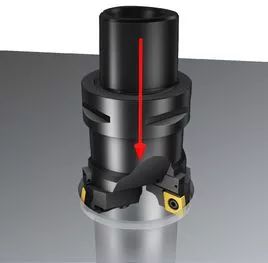
Forskjell: Sammenlignet med andre hullbehandlingsteknikker er ikke borehull begrenset av verktøystørrelsen; Og borehullet har sterk feilrettingsevne, som kan korrigere feilen til den originale grovhullsaksen gjennom flere verktøypass, og kan opprettholde høy posisjonsnøyaktighet mellom borehullet og posisjoneringsreferansen
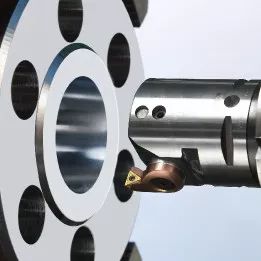
to
Typer kjedelige kuttere
Type 1
Bladklassifisering: enkeltkantborekutter/dobbelkantborekutter/flerkantborekutter
Bearbeidingsklassifisering: Gjennomgående borekutter/Blindhullsborekutter/Trinnhullsborekutter/Seksjonsborekutter
Strukturell klassifisering: integrert/montert/modulært
Type 2
Enkeltblads borekutter: integrert borekutter/sveiseborekutter/klemmeborekutter/indekserbar borekutter
Dobbelegget borekutter: fast dobbeltkantet borekutter/flytende dobbelegget borekutter
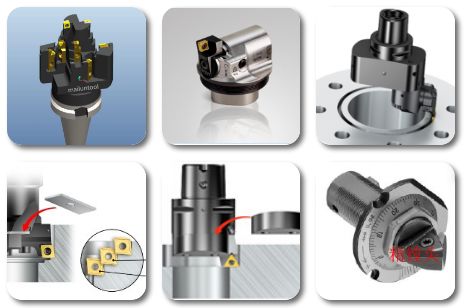
Utvid borekutteren Modulborekutter Slisseborekutter
❹ Stigeborekutter ❺ Enkelkantborekutter ❻ Integrert borekutter
tre
Anvendelse av Boring
Når vi møter problemer, kan vi først vurdere disse aspektene
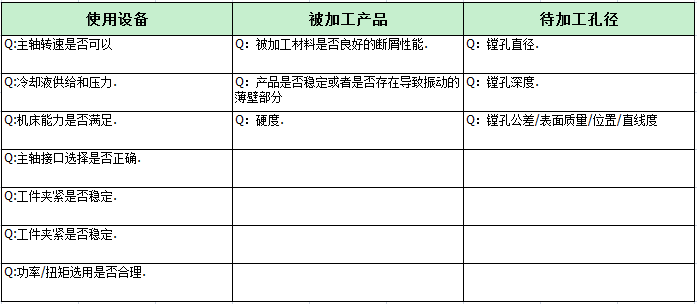
Grov kjedelig applikasjon
1. Blindhullsbehandling
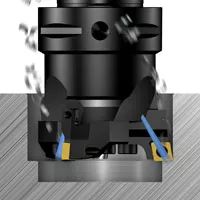
Å sikre korrekt sponfjerning er avgjørende ved maskinering av blinde hull
Riktige skjæreparametre er en nødvendig betingelse for å oppnå riktig sponform
Sørg for/sjekk at flisene ikke hindrer eller sliter på knivene
Kjølevæsketrykket og skjærevæskestrømmen skal være tilstrekkelig til å tømme sponene
Vertikale verktøymaskiner har høyere krav til effektiv sponfjerning enn horisontale verktøymaskiner
2.断续切削
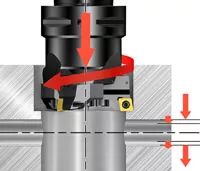
Ved intermitterende skjæring (som tverrhull) stilles det høye krav til skjæreforholdene til bladet
Velg materialer med høyere seighet
Under stabile arbeidsforhold, for å forbedre prosesssikkerheten, velg solide, firkantede negative fronthjørneblader i grunnform
Hvis det er flere avbrudd, reduser skjæreparameterne
3.夹砂铸铁
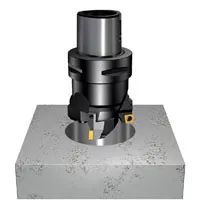
Sandinkludering i støpegods kan øke bladslitasjen.
Velg materialer med høyere seighet
Reduser skjæreparametere
For å forbedre prosesseringssikkerheten og minimere slitasje, velg solide, kvadratiske negative rakeblader i grunnform
PS: Sandinneslutning refererer til tilstedeværelsen av sandinneslutninger på støpingen
4.气烧孔
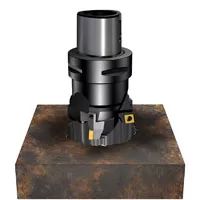
Lokalområdet til det gassbrennende hullet kan stivne, noe som vil øke slitasjen på bladet
Velg materialer med høyere seighet
Reduser skjæreparametere
For å forbedre prosesseringssikkerheten og minimere slitasje, velg solide, kvadratiske negative rakeblader i grunnform
Presisjonsboreapplikasjon
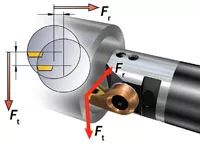
1. Kuttekraft
Virkningen av skjærekraft på produktet
Når verktøyet er i skjæretilstand, vil de tangentielle og radielle komponentene til skjærekraften forsøke å få verktøyet til å avvike fra arbeidsstykket. Den tangentielle komponenten vil forsøke å tvinge verktøyet nedover og bort fra senterlinjen. På denne måten vil verktøyets klaringsvinkel reduseres
Enhver radiell deformasjon betyr en reduksjon i skjæredybde og spontykkelse, noe som fører til en tendens til vibrasjon
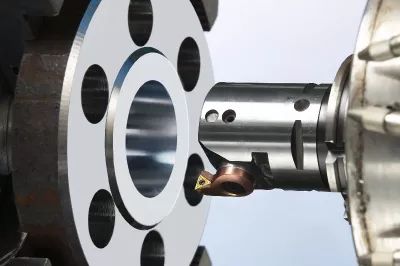
2. Balansekraft
Påvirkning av balansekraft på maskinering
Ubalansen forårsaket av asymmetriske verktøy eller store slag skaper en kraft som virker på boreverktøyet.
I de fleste bruksområder kan kreftene som genereres av ubalanse være ubetydelige sammenlignet med skjærekrefter.
Ved høye hastigheter kan ubalanse forårsake vibrasjoner og påvirke maskineringskvaliteten til hull
Merk: Følgende er et sammendrag av bilder som behandles på stedet som alle kan lære av
fire
Kjedelig sak
4.1 Bladslitasje
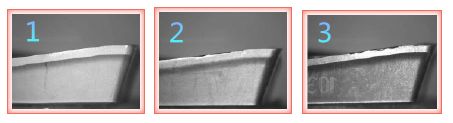
Ved borebearbeiding kan kontinuerlig skjæring av verktøyet føre til slitasje og skade, redusere dimensjonsnøyaktigheten til hullbearbeiding og øke overflateruhetsverdien; Samtidig er det unormaliteter i kalibreringen av finjusteringsfôringsenheten, noe som resulterer i justeringsfeil som forårsaker avvik i bearbeidingsåpningen og til og med fører til produktkvalitetsulykker
4.2 Overflatekvalitet
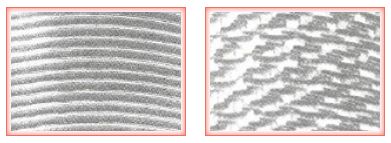
Kjedelig fiskeskjell eller trådlignende riller på den behandlede overflaten er et vanlig fenomen med overflatekvalitet
Venstre bilde: Hovedsakelig på grunn av misforholdet mellom mate og borehastighet under boring
Høyre bilde: Hovedsakelig forårsaket av stiv vibrasjon og verktøyslitasje under borebearbeiding
Spørsmål: Hvordan bruke spindelposisjonering under boreverktøybearbeiding?
A: ① Metoden for å bruke en måleinstrument for å finne riktig posisjon krever først bruk av en måleklokke sentreringsenhet eller posisjoneringsspindel for å bestemme koordinatene til referansehullet på arbeidsstykket, og deretter basert på koordinatene til referansehullet , bestemme koordinatposisjonen til spindelen. Dens egenskaper er høy nøyaktighet og praktisk betjening.
② Karakteristikken ved bruk av inspeksjonsstenger for justering og posisjonering er lav nøyaktighet og tidkrevende. Men denne posisjoneringsmetoden kan direkte finne koordinatposisjonen mellom boremaskinspindelen og starthullet.
③ Karakteristikken ved å bruke grensesnittet til hull for å justere og lokalisere er at det kan brukes til boremaskinbearbeiding av separerte bokshullsystemer. Ulempen er at assistansetiden er lengre.
④ Det karakteristiske ved å bruke en mal for å finne og lokalisere er at malstrukturen er enkel og ikke krever komplekse justeringer. Men malen er utsatt for deformasjon, og når arbeidsstykket må behandle flere forskjellige hullsystemer på forskjellige overflater, trengs flere maler, noe som resulterer i lavere innretting og posisjoneringsnøyaktighet.


