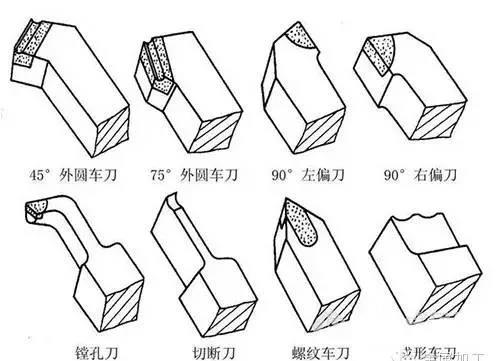
Analyse av dreieverktøyets struktur og nøkkelpunkter ved knivsliping
Under skjæreprosessen, på grunn av den intense friksjonen og skjærevarmen på forsiden og baksiden av dreieverktøyet, vil skjærekanten på dreieverktøyet bli sløv og miste skjæreevnen. Kun gjennom sliping kan skarpheten på skjæret og riktig dreievinkel gjenopprettes.
Derfor trenger dreiebenkarbeidere ikke bare å forstå skjæreprinsippet og velge riktig vinkel på dreieverktøyet, men må også beherske skarphetsferdighetene til dreieverktøyet. La meg nedenfor presentere noen erfaringer med å slipe bilblader for deg!
1, Sammensetning av dreieverktøy
Dreieverktøyet består av to deler: skjærehodet og skjærelegemet. Verktøyhodet brukes til skjæring, og verktøykroppen brukes til installasjon. Bladet er vanligvis sammensatt av tre sider, to kanter og en spiss.
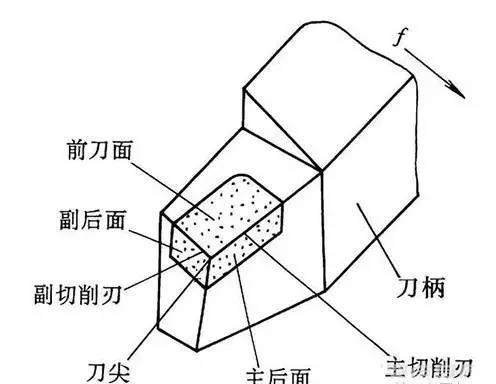
Den fremre bladoverflaten er overflaten som brikken strømmer gjennom.
Den bakre hovedskjæreflate er overflaten motsatt av skjæreflaten til arbeidsstykket.
Den sekundære bakskjæreflaten er overflaten motsatt av arbeidsstykkets bearbeidede overflate.
Hovedskjærekanten er skjæringspunktet mellom de fremre og bakre skjæreflatene, ansvarlig for hovedskjærearbeidet.
Den ekstra skjærekanten er skjæringslinjen mellom den fremre skjæreflate og den ekstra bakre skjæreflate, ansvarlig for en liten mengde skjærearbeid og spiller en viss poleringsrolle
Skjæreggen er skjæringspunktet mellom hovedskjæret og den sekundære skjæret, vanligvis en liten overgangsbue.
2, Den formelle strukturen til dreieverktøy
De mest brukte strukturelle formene for dreieverktøy inkluderer følgende to:
(1) Integrert dreieverktøy
Den skjærende delen av skjærehodet oppnås ved å slipe bladet, og materialet til det samlede dreieverktøyet er for det meste laget av høyhastighetsstål, som vanligvis brukes til lavhastighetsskjæring.
(2) Sveisedreieverktøy
Sveis det harde legeringsbladet på skjærekanten, og forskjellige typer dreieverktøy kan bruke blader av forskjellige former. Sveisede dreieverktøy i hardlegering kan brukes til høyhastighetsskjæring.
3, hovedvinklene og funksjonene til dreieverktøy
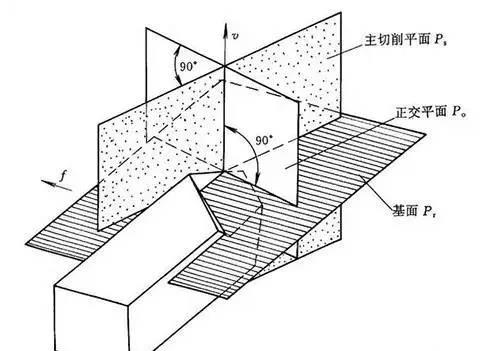
Hovedvinklene til dreieverktøyet er frontvinkelen( {{0}}) Bakre hjørne( 0), hovedavviksvinkel (Kr), sekundæravviksvinkel (Kr), og bladhellingsvinkel( λ s) . For å bestemme vinkelen til dreieverktøyet, må tre koordinatplan etableres: skjæreplan, grunnplan og hovedprofil. For dreiing, hvis påvirkning av verktøyinstallasjon og skjærebevegelse ikke vurderes, kan skjæreplanet betraktes som et vertikalt plan; Grunnplanet er et horisontalt plan; Når hovedskjæret er horisontalt, er profilen vinkelrett på hovedskjæret hovedprofilen.
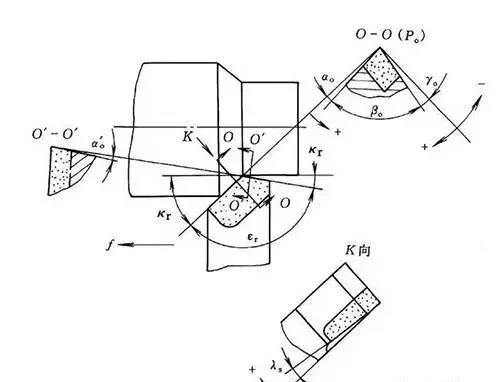
(1) Fremre horn 0 målt i hovedprofilen er vinkelen mellom den fremre skjæreflate og bunnflaten. Dens funksjon er å gjøre bladet skarpt og gjøre det lettere å kutte. Men det fremre hjørnet bør ikke være for stort, ellers vil det svekke styrken til bladet og være utsatt for slitasje og til og med kollapse. Ved bearbeiding av plastmaterialer kan større fronthjørner velges, for eksempel bruk av hardlegeringsdreieverktøy for å kutte ståldeler 0=10-20, bearbeiding av sprø materialer, fremre hjørne av dreieverktøy 0 bør være større enn grovbearbeiding for å lette skarpe skjærekanter og redusere grovheten til arbeidsstykket.
(2) Bakre hjørne 0 måles i hovedseksjonen og er vinkelen mellom hovedryggen og skjæreplanet. Dens funksjon er å redusere friksjonen mellom hovedbaken og arbeidsstykket under dreiing, vanligvis med 0=6 grader ~12 grader, ta den lille verdien for grovdreiing og den store verdien for findreiing.
(3) Hovedavviksvinkelen Kr måles i grunnplanet, som er vinkelen mellom projeksjonen av hovedskjæret på grunnplanet og materetningen. Dens funksjon er å:
1) Lengden på hovedskjæret som deltar i skjæringen kan endres, noe som påvirker verktøyets levetid.
2) Påvirker størrelsen på radiell skjærekraft.
En liten hovedavviksvinkel kan øke lengden på hovedskjæreggen som deltar i skjæringen, noe som resulterer i bedre varmeavledning og gunstig for å forlenge verktøyets levetid. Ved behandling av slanke aksler er imidlertid arbeidsstykkets stivhet utilstrekkelig, og en liten hovedavviksvinkel vil øke den radielle kraften som verktøyet utøver på arbeidsstykket, som er utsatt for bøyning og vibrasjon. Derfor bør en større hovedavviksvinkel velges.
De vanligste hovedavviksvinklene for dreieverktøy inkluderer 45 grader, 60 grader, 75 grader, 90 grader, hvorav 45 grader er mer vanlig.
(4) Den sekundære avbøyningsvinkelen Kr måles i grunnplanet og er vinkelen mellom projeksjonen av den sekundære skjærekanten på grunnplanet og motsatt materetning. Hovedfunksjonen er å redusere friksjonen mellom den sekundære skjærekanten og den maskinerte overflaten, for å forbedre ruheten til den maskinerte overflaten.
Under betingelsene med lik skjæredybde ap, matehastighet f og hovedavviksvinkel Kr, kan reduksjon av sekundæravviksvinkel Kr redusere restarealet etter vending, og dermed redusere overflateruheten. Vanligvis er Kr=5 grad til 15 grader valgt.
(5) Bladets helningsvinkel i λ S målt i skjæreplanet er vinkelen mellom hovedskjærekanten og bunnflaten. Hovedfunksjonen er å kontrollere retningen på flisstrømmen. Hovedskjæreggen er parallell med grunnplanet, λ S=0; Bladspissen er på det laveste punktet på hovedskjæreggen, λ Når s er negativ, øker verktøyspissens styrke, og sponene strømmer mot den maskinerte overflaten for grov bearbeiding; Bladspissen er på det høyeste punktet på hovedskjæreggen, λ S er en positiv verdi, styrken til verktøyspissen er svekket, og sponene strømmer mot overflaten som skal behandles, som brukes til presisjonsbearbeiding. Skruebladhellingsvinkel λ s. Vanligvis valgt mellom -5 grader -+5 grader .
4, Sliping av dreieverktøy
Etter at dreieverktøyet er sløvt, må det slipes for å gjenopprette sin rimelige form og vinkel. Dreieverktøy slipes vanligvis på en slipemaskin. Hvit alumina-slipeskive brukes til å slipe høyhastighets ståldreieverktøy, og grønn silisiumkarbidslipeskive brukes til å slipe dreieverktøy i hardlegering.
Ved omsliping av et dreieverktøy er det ofte nødvendig å slipe den aktuelle skjæreflate basert på slitasjen på verktøyet. Den generelle rekkefølgen for sliping av skjærekanten til et dreieverktøy er: sliping av den bakre bladoverflaten → sliping av den sekundære bladoverflaten → sliping av frontbladoverflaten → sliping av verktøytuppen. Etter sliping av skjærekanten på dreieverktøyet skal hver skjæreflate også finslipes med en oljestein. Dette kan effektivt forbedre levetiden til dreieverktøyet og redusere overflateruheten til arbeidsstykket.
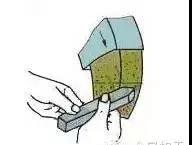
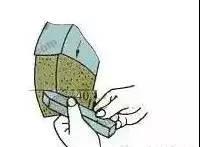
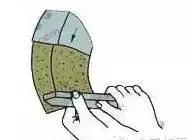
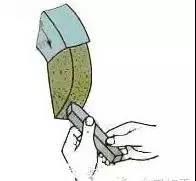
Trinnene for sliping av skjærekanten til dreieverktøyet er som følger:
Slip hoved- og bakskjæreflatene, mens du også sliper ut hovedavviksvinkelen og bakre hovedvinkelen, som vist i figur (a);
Slip den bakre kanten av det sekundære bladet, og slip samtidig ut den sekundære forskyvningsvinkelen og den sekundære ryggvinkelen, som vist i (b) ovenfor;
Slip fronten og slip samtidig ut det fremre hjørnet, som vist i (c) ovenfor;
Slip hver bladoverflate og spiss, som vist i (d) ovenfor.
Stillingen og metoden for å slipe dreieverktøyet er:
Folk står på siden av slipeskiven for å hindre at fragmenter flyr ut og skader folk når slipeskiven går i stykker;
Slipp avstanden mellom de to hendene som holder kniven, klem midjen med begge albuene for å redusere risting under sliping;
Når du sliper de bakre hoved- og hjelpeskjæreflatene, bør dreieverktøyet plasseres i det horisontale senteret av slipeskiven, med verktøyspissen litt tiltet oppover med ca. 3 grader ~8 grader. Etter at dreieverktøyet kommer i kontakt med slipeskiven, skal det bevege seg horisontalt i venstre og høyre retning. Når dreieverktøyet forlater slipeskiven, må det løftes oppover for å forhindre at det slipte bladet skades av slipeskiven;
Ved sliping av bladets overflate, vinkelen som bladets hale avviker til venstre med en hovedavviksvinkel; Ved sliping av baksiden av paret, vinkelen som halen av verktøyholderen avviker til høyre med en sideavviksvinkel;
Når du sliper den buede kanten av skjæreverktøyet, gjøres det vanligvis ved å holde frontenden av skjæreverktøyet med venstre hånd som omdreiningspunkt og rotere bakenden av skjæreverktøyet med høyre hånd.
Når du sliper dreieverktøy, bør følgende forholdsregler tas:
(1) Når du sliper bladet, hold snuverktøyet godt med begge hender, og plasser verktøyholderen mot støtten, slik at den berørte overflaten fester seg lett til slipeskiven. Ikke bruk for mye kraft for å unngå å knuse slipeskiven og forårsake ulykker.
(2) Det skjerpede dreieverktøyet skal flyttes til venstre og høyre på den periferiske overflaten av slipeskiven for å sikre jevn slitasje på slipeskiven uten å etterlate spor. Unngå grovsliping av dreieverktøyet på begge sider av slipeskiven, som kan føre til at slipeskiven svaier, hopper eller til og med bryter under kraft.
(3) Når bladet varmes opp, bør det avkjøles med vann for å forhindre at bladet gløder og mykner på grunn av for høy temperaturøkning. Når du sliper dreieverktøy av hardlegering, bør skjærekanten ikke dynkes i vann for å unngå sprekker forårsaket av rask avkjøling av bladet.
(4) Ikke stå på forsiden av slipeskiven for å slipe dreieverktøyet, for å unngå skade på operatøren når slipeskiven går i stykker.
5, Vanlige typer og bruk av dreieverktøy
Dreieverktøy kan deles inn i sylindriske dreieverktøy, endedreieverktøy, skjæreverktøy, boreverktøy, formdreieverktøy og mønstrede dreieverktøy i henhold til deres bruk.
(a) 90 graders dreieverktøy (utenfor midten)
(b) 45 graders dreieverktøy (albuedreieverktøy)
(c) Skjærekniv
(d) Kjedelig kutter
(e) Formet dreieverktøy
(f) Gjengedreieverktøy
(g) Hardlegerte ikke-omslipende dreieverktøy