


Hva er pluggfresing? Hva er bruksområdene i behandlingen?
Dykkfresing, også kjent som Z-aksefresing, er en av de mest effektive bearbeidingsmetodene for å oppnå metallskjæring med høy skjærehastighet. For overflatebearbeiding, sporskjæring og maskinering med stort verktøyoverheng for materialer som er vanskelige å bearbeide, er maskineringseffektiviteten til innsatsfresemetoden mye høyere enn den for den konvensjonelle endeflatefresemetoden. Faktisk, når det er nødvendig å raskt kutte av en stor mengde metallmaterialer, kan bruk av innsettingsfresemetoden forkorte behandlingstiden med mer enn halvparten.
Fordeler
I tillegg har sporfresing også følgende fordeler:
① Kan redusere deformasjon av arbeidsstykket; ② Det kan redusere den radielle skjærekraften som virker på fresemaskinen, noe som betyr at den slitte spindelen fortsatt kan brukes til innsettingsfresing uten å påvirke bearbeidingskvaliteten til arbeidsstykket; ③ Den overhengende lengden på skjæreverktøyet er relativt lang, noe som er veldig fordelaktig for å frese sporet eller overflaten til arbeidsstykket; ④ Kan oppnå sporskjæring for legeringsmaterialer med høy temperatur (som Inconel). Innsettingsfresemetoden er svært egnet for grovbearbeiding av formhulrom og anbefales for effektiv maskinering av flykomponenter. Et spesielt formål er å sette inn og frese turbinblader på tre- eller fireakse fresemaskiner, som vanligvis krever spesialiserte maskinverktøy.
Arbeidsprinsipp
Ved fresing av turbinblader er det mulig å frese fra toppen av arbeidsstykket og helt ned til roten av arbeidsstykket. Ved ganske enkelt å oversette XY-planet kan ekstremt komplekse overflategeometrier maskineres. Når du implementerer innfresing, dannes skjærekanten til freseren ved å overlappe profilene til hvert blad, og innsettingsfresedybden kan nå 250 mm uten vibrasjon eller forvrengningsdeformasjon. Skjæringsretningen til verktøyet i forhold til arbeidsstykket kan være enten nedover eller oppover, men nedadgående skjæring er generelt mer vanlig. Ved fresing av skrå overflater, beveger fresen seg i en sammensatt bevegelse langs Z-aksen og X-aksen. I visse bearbeidingssituasjoner kan sfæriske freser, planfreser eller andre freser også brukes til fresing av spor, freseprofiler, fresehellinger, fresehulrom og andre typer maskinering.
Gjeldende omfang
Spesielle skjærfresere brukes hovedsakelig til grov- eller semi-presisjonsbearbeiding. De kan skjære inn i den konkave delen av arbeidsstykket eller skjære langs kanten av arbeidsstykket, samt frese komplekse geometriske former, inkludert rotgraving. For å sikre en konstant skjæretemperatur, bruker alle skaftfresere intern kjølemetode. Utformingen av skjærekroppen og bladet til freseren gjør at den kan skjære inn i arbeidsstykket i optimal vinkel. Vanligvis er skjærekantvinkelen til freseren 87 grader eller 90 grader, og matehastighetsområdet er 0,08~0,25 mm/tann. Antall kniver som klemmes på hver fres avhenger av fresdiameteren, for eksempel én diameter φ En 20mm fres kan installere 2 kniver, mens en diameter f125mm fres kan installere 8 kniver. For å avgjøre om bearbeiding av et bestemt arbeidsstykke er egnet for bruk av innsettingsfresemetoden, bør kravene til bearbeidingsoppgaven og egenskapene til bearbeidingsmaskinen som brukes, hovedsakelig vurderes. Hvis maskineringsoppgaven krever en høy metallfjerningshastighet, kan bruk av innfræsingsmetoden forkorte maskineringstiden betydelig.
Et annet egnet scenario for bruk av skjærfresemetoden er når bearbeidingsoppgaven krever en større aksial lengde på verktøyet (som å frese store hulrom eller dype spor). På grunn av den effektive reduksjonen av radiell skjærekraft ved bruk av skjærfresemetoden, har den høyere maskineringsstabilitet sammenlignet med sidefresemetoden. I tillegg, når delene som skal kuttes på arbeidsstykket er vanskelige å nå ved bruk av konvensjonelle fresemetoder, kan også innsettingsfresemetoden vurderes. Siden innsettingsfreseren kan skjære metall oppover, kan den frese ut komplekse geometriske former.
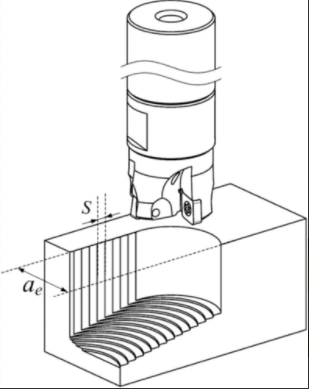
Fra perspektivet til maskinverktøyanvendbarhet, hvis kraften til maskinverktøyet som brukes er begrenset, kan innfræsemetoden vurderes. Dette er fordi kraften som kreves for innsatsfresing er mindre enn for spiralfresing, så det er mulig å bruke gamle eller laveffektsmaskiner for å oppnå høyere maskineringseffektivitet. For eksempel kan dypsporfresing oppnås på en 40-nivås maskinverktøy, men denne typen maskinverktøy er ikke egnet for bruk av en langkantspiralfreser for bearbeiding, fordi den radielle skjærekraften som genereres av spiralfresing er relativt stor, som kan lett forårsake vibrasjon av spiralfreseren.
På grunn av den lave radielle skjærekraften ved innstikkfresing er den meget egnet for bruk i gammeldagse verktøymaskiner med slitte spindellager. Innsettingsfresemetoden brukes hovedsakelig til grov- eller semi-presisjonsmaskinering, og det lille aksiale avviket forårsaket av slitasje på maskinverktøyets akselsystem vil ikke ha en betydelig innvirkning på bearbeidingskvaliteten. Som en ny type CNC-bearbeidingsmetode har innsettingsfresemetoden fremsatt nye krav til CNC-maskinprogramvare.


