Hvordan skjærer ulike metallmaterialer forskjellig?
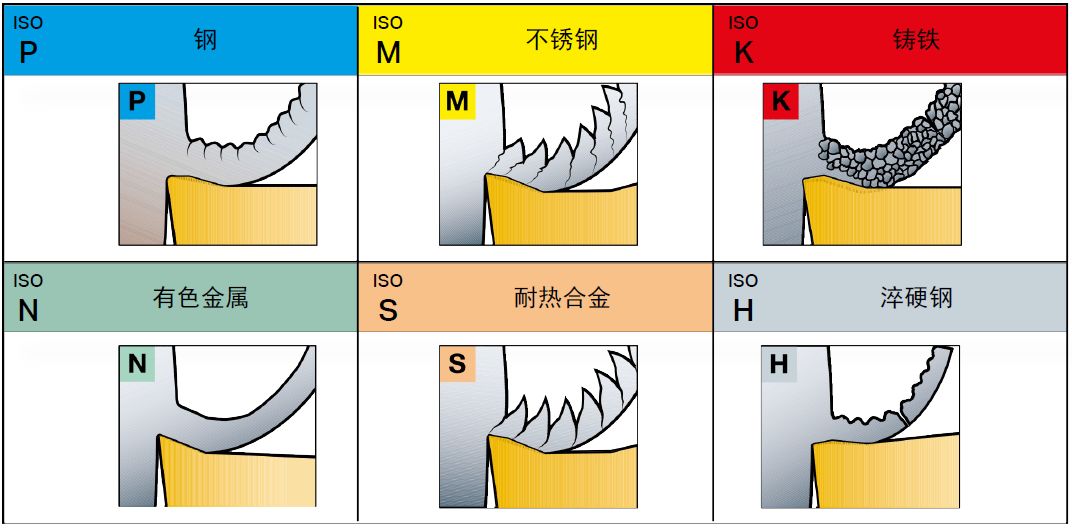
I metallskjæring er det forskjellige arbeidsstykkematerialer, og egenskapene til skjæring og fjerning av forskjellige materialer er forskjellige. Hvordan kan vi forstå egenskapene til forskjellige materialer? ISO standard metallmaterialer er delt inn i 6 forskjellige typer, hver med unike egenskaper når det gjelder bearbeidbarhet. Denne artikkelen vil oppsummere dem separat.
Metallmaterialer er delt inn i 6 kategorier:
(1) P-stål
(2) M-rustfritt stål
(3) K-støpejern
(4) N-ikke-jernholdige metaller
(5) S-varmebestandig legering
(6) H-herdet stål
Skjæreegenskaper for forskjellige materialer
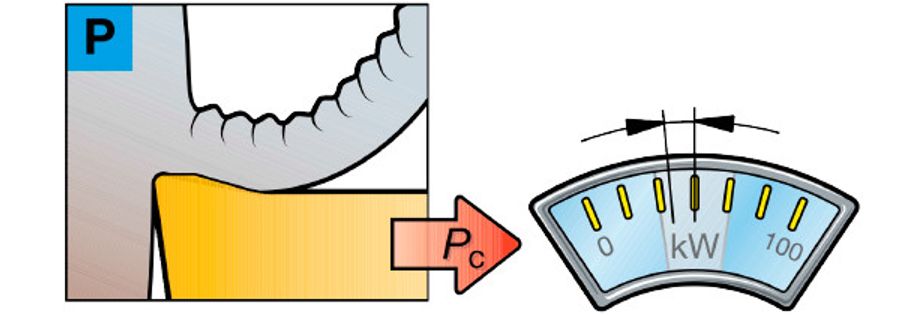
01-P stål
Hva er stål?
-Stål er den største materialgruppen innen metallskjæring.
-Stål kan være ikke bråkjølt og herdet stål eller bråkjølt og herdet stål (med en hardhet på opptil 400HB).
-Stål er en legering som hovedsakelig består av jern (Fe). Den er produsert gjennom en smelteprosess.
-Karboninnholdet i ulegert stål er mindre enn 0,8 %, med bare Fe og ingen andre legeringselementer.
-Karboninnholdet i legert stål er mindre enn 1,7 %, og legeringselementer som Ni, Cr, Mo, V, W osv. tilsettes.
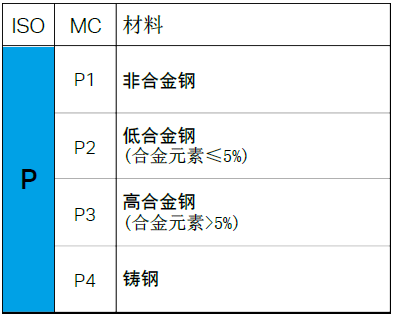
Innenfor metallskjæring er P-gruppen den største materialgruppen da den dekker flere ulike industrifelt.
Materialet er vanligvis et langt sponmateriale som kan danne kontinuerlige og relativt jevne spon. Den spesifikke formen for flis avhenger vanligvis av karboninnholdet.
– Lavt karboninnhold=tøft viskøst materiale.
– Høyt karboninnhold=sprøtt materiale.
Behandlingsegenskaper:
- Langt sponmateriale.
-Brickkontroll er relativt enkelt og stabilt.
-Lavkarbonstål har viskositet og krever skarpe skjærekanter.
-Enhet skjærekraft kc: 1500-3100 N/mm2
-Kuttkraften og kraften som kreves for å behandle ISO P-materialer er innenfor et begrenset verdiområde.
02-M rustfritt stål
Hva er rustfritt stål?
-Rustfritt stål er et legeringsmateriale med minimum 11-12 % krom.
-Karboninnholdet er vanligvis svært lavt (så lavt som maksimalt 0,01 %).
-De viktigste legeringene er Ni (nikkel), Mo (molybden) og Ti (titan).
-Danne et tett lag med Cr2O3 på overflaten av stålet for å gjøre det korrosjonsbestandig.
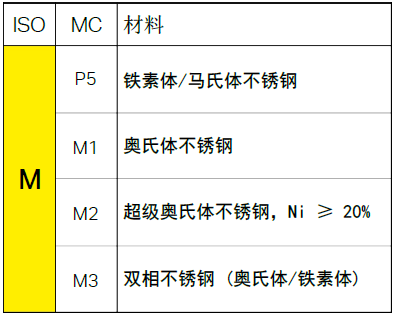
I gruppe M tilhører de fleste bruksområdene olje og gass, rørfittings, flenser, prosessindustri og farmasøytisk industri.
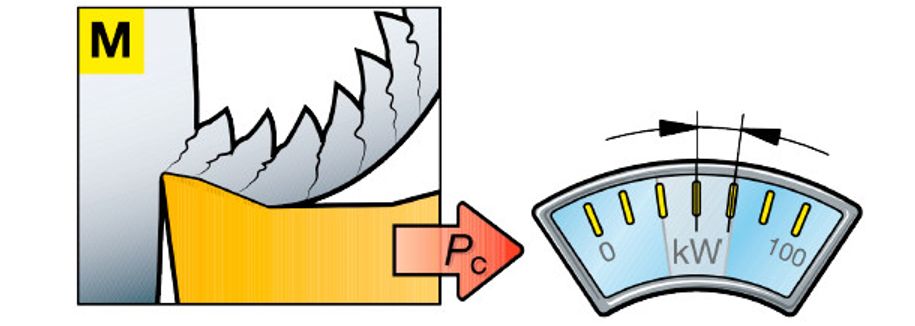
Materialet danner uregelmessige flakformede spon, som har høyere skjærekraft sammenlignet med vanlig stål. Det finnes mange forskjellige typer rustfritt stål. Sponbrytningsytelsen (fra lett til nesten umulig å bryte) varierer avhengig av legeringens egenskaper og varmebehandling.
Behandlingsegenskaper:
- Langt sponmateriale.
-Sponkontroll er relativt jevn i ferritt, men vanskelig i austenitt og dupleks.
- Enhetsskjærekraft: 1800-2850 N/mm2
-Høy skjærekraft, sponoppbygging, varme og arbeidsherding genereres under bearbeiding.
03-K støpejern
Hva er støpejern?
-Det er tre hovedtyper av støpejern: grått støpejern (GCI), nodulært støpejern (NCI) og nodulært støpejern (CGI).
-Støpejern består hovedsakelig av Fe-C og har et relativt høyt silisiuminnhold (1-3%).
-Karboninnholdet overstiger 2 %, som er maksimal løselighet av C i austenittfasen.
-Tilsetning av Cr (krom), Mo (molybden) og V (vanadium) danner karbider, som øker styrke og hardhet, men reduserer bearbeidbarheten.
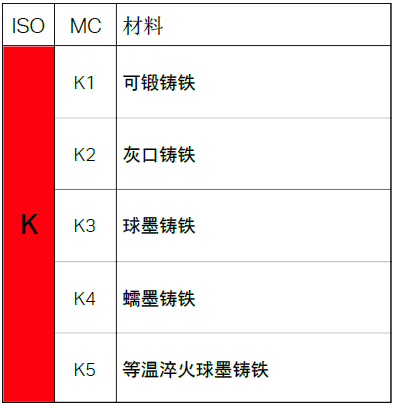
K-gruppen brukes hovedsakelig i bilkomponenter, maskinproduksjon og jernfremstillingsindustri.
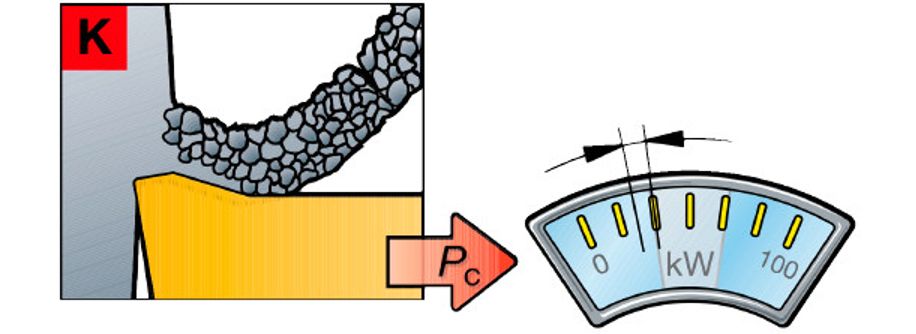
Spondannelsen av materialer varierer, fra tilnærmet pulveriserte spon til lange spon. Kraften som kreves for å behandle denne materialgruppen er vanligvis liten.
Merk at det er en betydelig forskjell mellom grått støpejern (vanligvis med spon som ligner pulver) og duktilt jern, hvor sistnevnte ofte har spon som ligner på stål.
Behandlingsegenskaper:
-Kort chipmateriale.
-God brikkekontroll under alle driftsforhold.
- Enhetsskjærekraft: 790-1350 N/mm2
- Bearbeiding med høyere hastighet vil føre til slitasje.
- Middels skjærekraft.
04-N Ikke-jernholdige metaller
Hva er ikke-jernholdig metallmateriale?
-Denne kategorien inkluderer ikke-jernholdige metaller og myke metaller med en hardhet under 130 HB.
- Den største delen er sammensatt av ikke-jernholdige metaller (Al) legeringer som inneholder nesten 22 % silisium (Si).
-Kobber, bronse, messing.
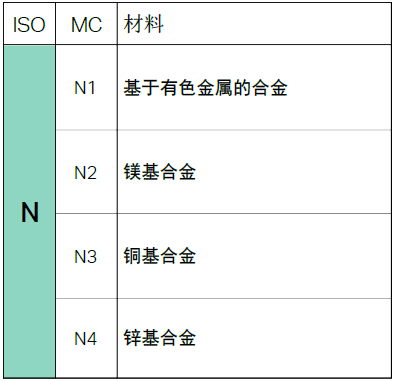
Flyproduksjonsindustrien og bilhjulprodusenter av aluminiumslegering dominerer N-gruppen.
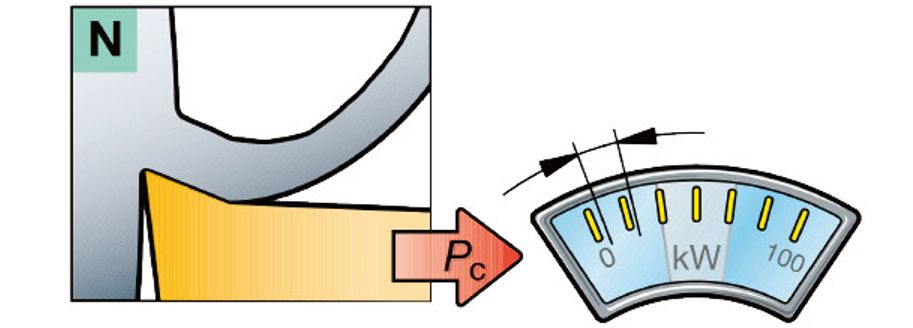
Selv om kraften som kreves per mm3 (kubikktommer) er lav, er det fortsatt nødvendig å beregne den maksimale effekten som kreves for å oppnå høye metallfjerningshastigheter.
Behandlingsegenskaper:
- Langt sponmateriale.
-Hvis det er en legering, er sponkontroll relativt enkelt.
-Ikke-jernholdige metaller (Al) har viskositet og krever bruk av skarpe skjærekanter.
- Enhetsskjærekraft: 350-700 N/mm2
-Kuttkraften og kraften som kreves for å behandle ISO N-materialer er innenfor et begrenset verdiområde.
05-S varmebestandig legering
Hva er varmebestandig legering?
-Varmebestandige legeringer (HRSA) inkluderer mange høylegerte jern-, nikkel-, kobolt- eller titanbaserte materialer.
Gruppe: jernbasert, nikkelbasert, koboltbasert
Arbeidsforhold: gløding, løsningsvarmebehandling, aldringsbehandling, valsing, smiing, støping.
Egenskaper:
- Et høyere legeringsinnhold (kobolt høyere enn nikkel) sikrer bedre varmebestandighet, høyere strekkfasthet og høyere korrosjonsbestandighet.
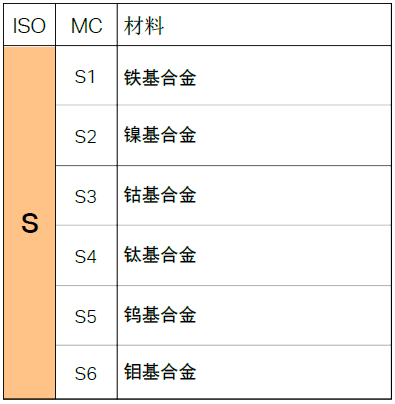
Materialene i S-gruppen som er vanskelig å behandle, brukes hovedsakelig i fly-, gassturbin- og generatorindustrien.
Utvalget er bredt, men det er vanligvis høy skjærekraft.
Behandlingsegenskaper:
- Langt sponmateriale.
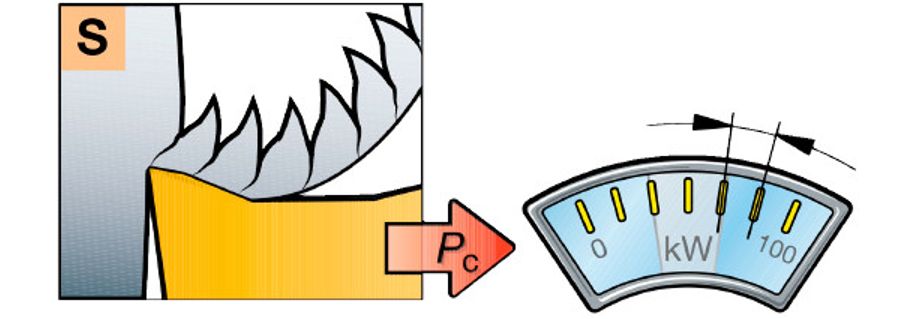
-Vanskeligheter med brikkekontroll (sirrated chips).
-For keramikk kreves en negativ blyvinkel, mens for harde legeringer kreves en positiv blyvinkel.
- Enhetens skjærekraft:
For varmebestandige legeringer: 2400-3100 N/mm2
For titanlegeringer: 1300-1400 N/mm2
-Den nødvendige skjærekraften og kraften er veldig høy.
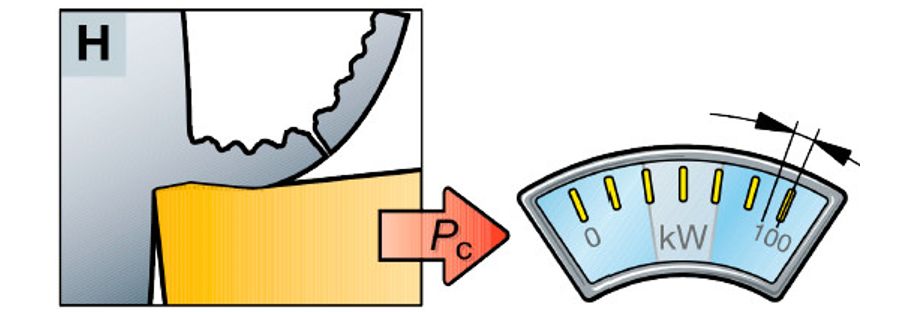
06-H herdet stål
Hva er herdet stål?
-Fra et prosesseringsperspektiv er bråkjølt stål den minste gruppen.
-This group includes quenched and tempered steel with a hardness>45-65 HRC.
- Vanligvis er hardhetsområdet for harde deler som dreies mellom 55-68 HRC.
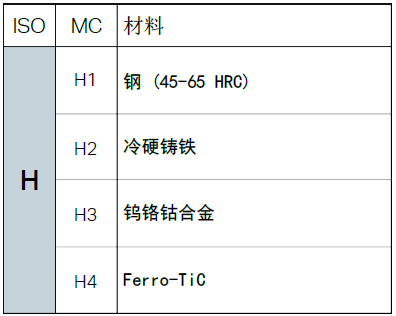
Det herdede stålet i gruppe H brukes i ulike bransjer, som bilindustrien og dens underleverandører, samt maskinproduksjon og formvirksomhet.
Vanligvis kontinuerlige, rødglødende chips. Denne høye temperaturen bidrar til å redusere kc1-verdien, som er viktig for å løse bruksproblemer.
Behandlingsegenskaper:
- Langt sponmateriale.
-Relativ god brikkekontroll.
-Negativt fronthjørne kreves.
- Enhetsskjærekraft: 2550-4870 N/mm2
-Den nødvendige skjærekraften og kraften er veldig høy.