


Høy pålitelig presisjonskontrollmetode for gjengebearbeiding
1 Forord
Forbrenningskammerskallet til en bestemt motormodell består av et frontkoblingsstykke, en tynnvegget spinnende sylinder, et bakre forbindelsesstykke og en støtte, som behandles av en kombinasjon av argonbuesveising, varmebehandling og sandblåsing . Det er 2 rader med 20 aksiale støtter sveiset på den ytre overflaten av det tynnveggede skallet til forbrenningskammeret, og designtegningen av støttene krever en gjengenøyaktighet på M4-6H. Støttegjengen brukes til montering av rakettkabeldeksler, og gjengeforbindelsen krever høy kvalitet og pålitelighet. På grunn av begrensningene til støttestrukturen, materialet og romstrukturen ved sveisepunktet med brennkammerskallet, brukes tradisjonelle prosesser for å behandle gjenger, noe som resulterer i en lav produktkvalifiseringsgrad. Denne artikkelen utfører prosessanalyse og forskning på ulike stadier av produktbehandling, og gjennom eksperimentell verifisering, sammenligning og analyse oppnår man en rimelig og effektiv metode for kontroll av trådnøyaktighet.
2. Produktstrukturegenskaper og prosesseringsvansker
2.1 Strukturelle egenskaper
De ytre dimensjonene til brennkammerskallet er relativt store, med en ytre diameter på 50{{10}}mm og en lengde på 4500mm. Støtten sveises manuelt til den ytre overflaten av forbrenningskammerskallet, med et radialt spenn på (114 ± 0,2) mm. Forbrenningskammerskallet og støttematerialene er begge laget av D406A ultra-høystyrkestål. Bærekonstruksjonen til brennkammerskallet er vist i figur 1. Støtten har en langstrakt sirkulær struktur med en ytre diameter på 14mm og en bredde på mm som vist på bildet. Det er en innvendig gjenge M4-6H i midten, med en stigning på 0,7 mm. Det er bare et gap på 0,7 mm mellom sporet i bunnen av gjengen og det tynnveggede skallet.
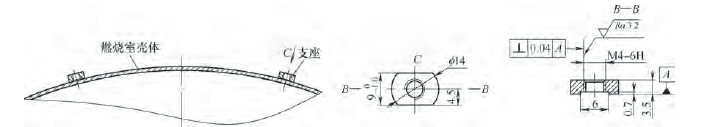
Figur 1 Forbrenningskammerskallstøttestruktur
2.2 Behandlingsvansker
Behandlingsflyten til støtten er vist i figur 2. Hvis de gjengede hullene på støtten er arrangert for bearbeiding etter sveising og varmebehandling, er det flere vanskeligheter [1].
1) Avstanden mellom bunnen av det gjengede hullet på støtten og skallet er bare 0,7 mm, noe som lett kan skade overflaten på det tynnveggede skallet under mekanisk bearbeiding, og utgjøre en kvalitetsrisiko.
2) Spalten mellom sporet i bunnen av det gjengede hullet på støtten og skallet er lite. Under gjengebehandling er kranens føring kort, posisjoneringen er ustabil, det er vanskelig å tappe gjengen, og det er utsatt for maskineringsavvik. Vertikaliteten på 0.04 mm kan ikke garanteres.
3) Hardheten til materialet etter varmebehandling er 48-52HRC, som lett kan forårsake kranbrudd under trådbehandling. På grunn av trådproblemer blir skallet skrotet, noe som resulterer i høye produksjonskostnader og kvalitetsrisiko.
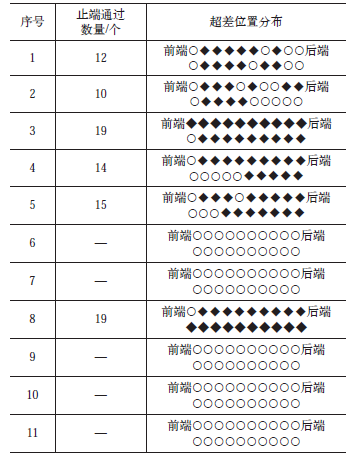
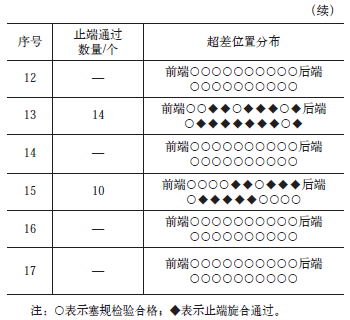
Basert på analysen ovenfor kan det konkluderes med at støttetrådene må maskineres før sveising, og deretter glødes, sandblåses, bråkjøles og herdes sammen med brennkammerskallet etter sveising. Etter bråkjølingsbehandlingen gjennomgår overflaten av støttetråden oksidasjon, og det er overflødig rest festet til overflaten av trådprofilen. Hvis tråden til støtten behandles på plass før sveising, og etter at forbrenningskammerskallet er kombinert og behandlet, bruk en M4-6H kran for å rengjøre overflødig materiale festet til overflaten av støttetrådprofilen. Samtidig vil det føre til at oksidlaget på overflaten av noen innvendige gjengeprofiler på støtten faller av. Når du bruker M4-6H gjengemåler for inspeksjon, er kvalifikasjonsgraden bare 67 %. Statistisk analyse ble utført på maskinering av M4-6H innvendige gjenger på 17 forbrenningskammerskallstøtter, som vist i tabell 1. Hvordan man kan forbedre maskineringsnøyaktigheten til støttegjenger har blitt et presserende teknisk problem i produktproduksjon og levering .
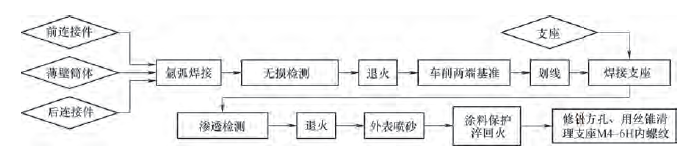
Figur 2 Behandlingsprosessflyt
Tabell 1 Statistikk over maskinering av M4-6H innvendige gjenger på 17 forbrenningskammerskallstøtter
3 Tekniske løsninger og prosesstester
3.1 Teknisk forslag
Etter å ha gjennomgått, inspisert, analysert og feilsøkt ulike prosesser under behandlingen av forbrenningskammerskallet og støtten, antas det at hovedårsaken til at dimensjonsnøyaktigheten til M4-6H innvendig tråd til støtten overskrider standarden er at etter bråkjølingsbehandling gjennomgår overflaten av støttetråden oksidasjon, og det er overflødig rest festet til overflaten av trådprofilen. Når du rengjør overflødig materiale på gjengeoverflaten, kan det føre til at oksidlaget på overflaten av noen av de indre gjengeprofilene til støtten faller av, noe som resulterer i dårlig nøyaktighet av M4-6H innvendig gjenge på Brukerstøtte.
Basert på prosessanalyse er det utviklet to prosessplaner.
Alternativ 1: Tilpass en spesialisert håndkran, delt inn i en hodekran og en andre kran, og kontroller stigningsdiameterstørrelsen på hodekranen. Bruk en hodekjegle til å banke gjengen i tilstanden til støttedelene og reserver bearbeidingsgodtgjørelse. Etter varmebehandling av forbrenningskammerskallet, bruk en støttetråd med to kjegler for å sikre den endelige nøyaktigheten til gjengen.
Alternativ 2: Øk trådnøyaktigheten til M4-6H med ett nivå i tilstanden til støttedelene, prosess i henhold til M4-5H, kompenser effektivt for forskjellen mellom M4-6H og M4-5H, og oppfyller kravene til trådnøyaktighet [2].
3.2 Testprosess og resultater
Den første prosessplanen gjennomføres i tre trinn. ① Tilpasset spesialtapp (hodetapp og andre tapp), med reserverte kvoter for stigningsdiameteren til hodekranen på {{0}},30mm, 0,2{ henholdsvis {9}}mm og 0.10mm Bruk en hodekjegle til å banke på gjengen under bearbeiding av støttedelene. ③ Etter varmebehandling, bruk en dobbel kjegle til å banke på tråden. På grunn av den høye hardheten (48-52HRC) til materialet etter varmebehandling, og påvirkningen av strukturen med stor diameter på forbrenningskammerskallet, øker vanskelighetene med å treoperere av operatører, kraften er ujevn, og skjærekraften er tilbøyelig til å avvike fra aksen. Når diametertilskuddet under forsøket er 0,30 mm, er det umulig å kutte det gjengede hullet når du bruker en gjenge med to kjegler; Ved tapping med en diametertillegg på henholdsvis 0,20 mm og 0,10 mm, kan det være avvik i det gjengede hullet eller brudd på kranen, noe som gjør det vanskelig å sikre produktkvalitet [3].
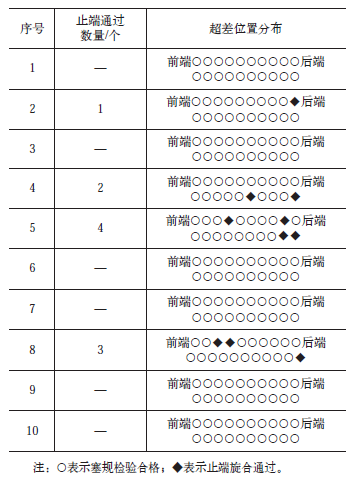
I henhold til den andre prosessplanen forbedres trådnøyaktigheten til støtten med ett prosesseringsnivå. Maskineringssituasjonen til M4-6H innvendige gjenger på 10 forbrenningskammerskallstøtter er statistisk analysert, og dataene er vist i tabell 2. Gjenøyaktigheten har blitt kraftig forbedret, og produktkvalifiseringsraten har økt fra 67 % til 95 %.
Tabell 2 Statistikk over den interne tråden til behandlingsstøtten i ordning 2
3.Analyse av eksperimentelle resultater
Ved å oppsummere og analysere de eksperimentelle resultatene av skjema 1 og skjema 2, i henhold til behandlingsmetoden i skjema 2, har kvalifiseringsgraden til støttetråden blitt betydelig forbedret. M4-7H-trådmåleren ble brukt til å inspisere gjenger utenfor toleranse, og alle resultater ble kvalifisert. Sammenlign nøyaktighetsdimensjonene til M4-6H-, M4-5H- og M4-7H-tråder, som vist i tabell 3.
Tabell 3 M4 × Presisjonsdimensjon på 0,7 mm innvendig gjenge (enhet: mm)
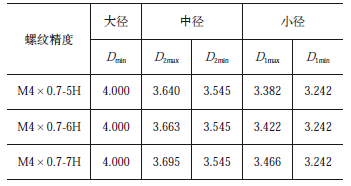
Det kan sees at stigningsdiameterstørrelsen til gjengen M4-5H er mm, stigningsdiameteren til M4-6H er
 mm, stigningsdiameteren til M4-7H er
 mm. Maksimal grensestørrelsesavvik mellom 7H og 6H er 0.032 mm, og maksimal grensestørrelsesavvik mellom 6H og 5H er 0.023 mm, noe som indikerer at gjengenøyaktigheten til den ukvalifiserte støtten ikke overstiger 0,032 mm. For å kompensere for overtoleransen er gjengenøyaktigheten i faktisk bearbeiding forbedret til 5H, med en kompensasjonsmengde på 0,023 mm, som i utgangspunktet kan oppfylle kravene til gjengekompensering. For enkelttilfeller med gjengenøyaktighet som overskrider toleransen, kan det vurderes at toleransen er svært liten, med en nøyaktighet mellom 6H og 7H [4].
4 Forbedringstiltak og prosessvalidering
Å sortere ut den prosesseringsteknologiske prosessen viser at prosessmetoden er rimelig og gjennomførbar, gitt at produktkvalifiseringsraten har blitt kraftig forbedret. Gjennom analyse av overtoleransebegrepet, antas det at overtoleransen for gjengenøyaktighet er forårsaket av detaljerte faktorer i maskineringsprosessen. For fullstendig å løse problemet med lagergjengenøyaktighet, vil prosessforbedringer bli gjort i de følgende stadiene av lagerbearbeidingsprosessen.
1) Når du banker gjenger på tappemaskinen, vil spindelen oppleve en liten svingning. Ettersom bearbeidingsdybden endres, er skjæretiden ved gjengemunningen relativt lang, og det vil være små forskjeller i størrelsen mellom munnen og roten. Metoden for å tappe gjengen fra baksiden av støttetråden er tatt i bruk for å kompensere for de små endringene i munnen og roten under maskineringsprosessen [5].
2) Forbedre nøyaktigheten til gjengemålerdeteksjon. Tråden til støtten behandles fortsatt med M4-5H-nøyaktighet. Ved bruk av gjengepluggmåler for inspeksjon, kreves det at go-måleren er skrudd helt inn og no go-måleren ikke skrus inn mer enn én omdreining.
3) I sandblåsingsprosessen før varmebehandling av brennkammerskallet er det nødvendig å beskytte støttetrådene. Den forrige prosessmetoden for bruk av M4-skruer for beskyttelse må endres, og en spesiell beskyttelsesskrue med en nøyaktighet på M4-6f må redesignes. Lengden på gjengen bør kontrolleres innen én omdreining for å unngå flere rotasjoner og slitasje.
4) Endre rengjøringsmetoden. Etter maskinering av forbrenningskammerskallenheten, bruk trykkluft for å blåse av overflødig materiale i de gjengede hullene på støtten, og bruk deretter en gjengepluggmåler M4-6H for å inspisere. Hvis den ikke kan passere, rengjør den med M4-skruer først, rengjør den deretter med et trykk M4-5H, og inspiser den med en gjengepluggmåler M4-6H etter rengjøring.
Etter flere prosesstester og verifikasjoner, oppfyller trådnøyaktigheten til støtten fullt ut kravene til produktnøyaktighet, og produktkvalifiseringsgraden er økt til 100%, noe som fullstendig løser problemet med trådnøyaktigheten til støtten.
5. Konklusjon
For å sikre høy pålitelighet av støttetråder etter sveising og varmebehandling, tas følgende tiltak for å kontrollere gjengens nøyaktighet.
1) Forbedre gjengenøyaktigheten med ett nivå under bearbeiding i deltilstanden, og juster gjengenøyaktigheten til støtten fra M4-6H til M4-5H.
2) Under behandlingen av støttetråden behandles den fra sveiseoverflaten (baksiden), og etter varmebehandling og bråkjøling inspiseres den forfra for å kompensere for dimensjonsforskjellene mellom munnen og roten under behandlingen.
3) Spesielle beskyttelsesskruer er designet for sandblåseprosessen for å redusere kompresjon på gjengede hull.
Ved å ta i bruk ulike teknologiske tiltak har presisjonen av gjengebearbeiding blitt kontrollert, og påliteligheten til gjengeforbindelser er vurdert gjennom missilflygingstester. Produktkvaliteten er stabil og pålitelig.


