


Effektiv maskineringsmetode for komplekse dype hull!
Kompleks bearbeiding av dype hull har blitt stadig mer utfordrende. Deler krever ofte tilleggsfunksjoner, for eksempel ytre overflater med svært små hull, indre kammer, endringer i åpning, konturer, spor, gjenger og skiftende hullretninger. For å effektivt skaffe slike hull med små toleranser krever det ikke bare omfattende erfaring og FoU-ressurser, men også ingeniørkompetanse, applikasjonsfasiliteter og betydelig kundeinvolvering.
Deep Hole Machining (DHM)
Det er en type maskineringsfelt dominert av skjæreverktøy designet spesielt for eksisterende applikasjoner. Mange forskjellige bransjer involverer maskinering av dype hull, men de mest brukte er energi- og romfartsindustrien. Til å begynne med kan visse funksjoner til dype hullsdeler virke umulige å danne, men ikke-standardiserte verktøyløsninger designet av eksperter løser ikke bare prosessproblemer, men sikrer også at de til en viss grad utføres med høy effektivitet og feilfrie funksjoner.
Den økende etterspørselen etter komplekse hull og det presserende behovet for å forkorte behandlingstiden har fremmet utviklingen av moderne dyphullsbehandlingsteknologi. I flere tiår har dyphullsboring vært en effektiv maskineringsmetode ved bruk av skjæreverktøy i hardlegering, men flaskehalsen med bunnhullsboring har begynt å dukke opp.
I dag er suksess i dette maskineringsfeltet vanligvis basert på en blanding av standard og spesialiserte verktøykomponenter, som har erfaring med å designe spesialiserte dyphullsmaskineringsverktøy. Disse verktøyene er utstyrt med utvidede høypresisjonsverktøyholdere, støttefunksjoner og integrerte rømmere, kombinert med de nyeste bane- og bladmaterialene, samt effektiv kjølevæske- og sponkontroll, for å oppnå de nødvendige høykvalitetsresultatene med den høyeste penetrasjonshastighet og prosesssikkerhet.

Figur 1
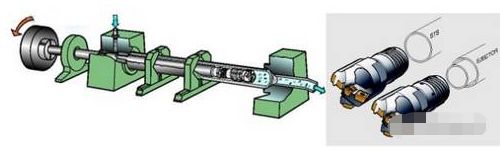
Delene som stopper bearbeiding av dype hull i figur 1, krever først boring av svært dype hull, og involverer deretter ofte bearbeiding med forskjellige komplekse egenskaper. Suksessen med bearbeiding av dype hull er vanligvis basert på en kombinasjon av applikasjonsstandarder og vanlige verktøykomponenter, som har erfaring med å designe ikke-standardverktøy. Denne typen ikke-standardverktøy basert på T-Max 424.10 borkrone er en del av enkeltrørsapplikasjon.
Ved boring av dype hull maskineres hull med liten diameter under 1 mm ved hjelp av pistolbor i hardlegering. For hull 15 mm og over brukes imidlertid vanligvis sveisekantbor, mens for hull 25 mm og over brukes justerbare bladbor for svært effektiv boring. Moderne indekserbare bladteknologi og borerørsystemer gir også nye muligheter for spesialiserte skjæreverktøy for dyphullsmaskinering.
Når hulldybden overstiger 10 ganger blenderåpningen, anses det behandlede hullet generelt som veldig dypt. Når hulldybden når 300 ganger diameteren, kreves spesialiserte teknikker og enkelt- eller doble rørsystemer kan brukes til boring. I den lange prosessen med å bearbeide til bunnen av disse hullene, kreves spesialiserte bevegelsesmekanismer, verktøykonfigurasjoner og korrekte skjærekanter for å fullføre bearbeidingen av det indre kammeret, sporene, gjengene og hulrommene. Støtteplateteknologi er et annet viktig felt, og det er også avgjørende ved dyphullsboring. Nå, som en del av prosesseringsteknologi for dype hull, har den gjort betydelige fremskritt. Dette inkluderer kvalifisert skjæreverktøy som er egnet for dette feltet og kan gi høyere ytelse.
Figur 2
Ved bearbeiding av dype hull maskineres hull med liten diameter under 1 mm ved hjelp av pistolbor i hardlegering. For hull på 15 mm og over, brukes imidlertid ofte sveisekantbor, mens for hull på 25 mm og over brukes indekserbare bladbor for å effektivt utføre disse prosessene i enkeltrørs- og Ejector-dobbeltrørsystemer. Sandvik Keleman Deep Hole Processing Global Center kan tilby utviklings-, design- og testressurser for utvikling av delprosesser i industrien. I tillegg til småskalaapplikasjoner, samarbeider senteret også tett med mange bransjer som krever høyere deleproduksjon og berører et lite antall høykvalitetshull, som varmevekslere og stålblokker.
Håndverksmuligheter
De nåværende produksjonskravene krever en løsning for bearbeiding av dype hull som er helt forskjellig fra dyphullsboring (som vanligvis utføres på andre verktøymaskiner for påfølgende enkeltbladsboreprosesser). Selv på multitasking-maskiner er denne metoden nødvendig for en enkelt klemme. For eksempel, når du behandler et hull som er flere meter dypt, er åpningen omtrent 100 mm, og den ene enden må ha en gjenge, og det indre kammeret som trenger inn i hullet må ha en større diameter. Vanligvis, når boringen er fullført, legges disse funksjonene til hullet gjennom boreprosessen etter å ha flyttet delen til dreiebenken. I dag kombinerer dyphullsmaskinering evnen til et skjæreverktøy til å utføre påfølgende prosesser, og det er ingen begrensninger for justering av maskinverktøy. Denne nye verktøyteknologien har faktisk utvidet sine operasjonelle evner, noe som muliggjør mer effektiv behandling av disse krevende funksjonene innenfor et mindre spekter av begrensninger.
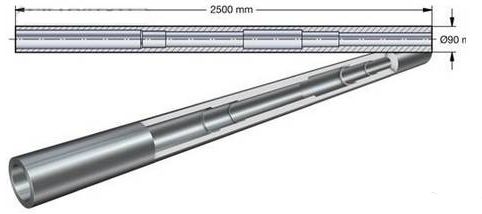
Et eksempel på bruk av dyphullsmaskineringsteknologi for effektiv maskinbearbeiding er petroleumsutforskningsdeler. Denne delen er ca. 2,5 m lang og har noen komplekse funksjoner med små toleranser. For å oppnå små toleranser og utmerket overflatefinish, innebærer verktøyløsningen først å bore hull med en diameter på 90 mm, og deretter bruke en flytende rømmer for presisjonsbearbeiding. Deretter, på en dybde på 1,5 m, ble hullet med en diameter på 115 mm forstørret og rømmet. Den andre skilleveggen går inn i hullet omtrent midtveis, og deretter utvides og rømmes den også, og bearbeides gjennom avfasing. Utfør til slutt boring og rømme for å danne to indre kammer med avfasninger (også rømmet til ferdig størrelse).
De vanlige verktøyene for bearbeiding av dype hull i det globale senteret for bearbeiding av dype hull bringer ikke-standardiserte avhendingsløsninger som passer for deler i denne kraftindustrien. Klippetiden er utvidet fra over 30 timer til 7 og en halv time. Denne ikke-standard verktøyavhendingsplanen kan gi den nødvendige lille toleransen og overflatelysstyrken gjennom det relativt komplekse hullet. Prosessen inkluderer én dyp hullsboring og bruk av en flytende rømmer for å stoppe presisjonsmaskinering. Deretter, når du når en dybde på 1,5 m, slutter du å utvide og rømme hullet med en diameter på 115 mm. Slutt deretter å bore og rømme den kortere delen i et annet dypt hull, og lag en avfasning. Slutt til slutt å kjede og rømme for å danne to indre kammer med avfasninger (også rømmet til ferdig størrelse).
Under rutinemessig bearbeiding overskrider tiden som kreves for å fullføre denne delen på verktøymaskinen 30 timer. Den dype hulls maskineringsløsningen utstyrt med spesialiserte skjæreverktøy kan forkorte tiden til 7,5 timer.
Effektivitetsforbedring
Helt forskjellig fra multioperasjonsklemming, kan bruk av dyphullsbehandlingsteknologi også oppnå forbedring av produksjonseffektiviteten i store partier. Det er ikke overraskende at skjæretiden er redusert med 80 %. Et eksempel som kan bevise kapasitet er at proprietær teknologi innen verktøy- og bladdesign kan maksimere sikkerheten til banebrytende belastninger. Lastbalansering og optimalisering av skjæreeffekter på det optimale antallet blader kan tillate høyere penetrasjonshastigheter, og dermed redusere behandlingstiden. Når det gjelder nøyaktighet, er små toleranser spesialiteten til bearbeiding av dype hull, med 70 % av hullene med konsentriske indre diametre, en typisk toleranse på 0,2 mm og en diametertoleranse på 20 mikron.
Dype hull som avviker fra senterlinjen
Et annet eksempel på høye krav til skjæreverktøy og proprietær teknologi under hullboring er maskinering av svært dype hull i generatorakselen til et kraftverk. I dette tilfellet må kraftgenereringsindustriens ekspert Generpro behandle 90 tonn smidde ståldeler på en asymmetrisk måte med hull nær 5,5 m lange og diametre litt over 100 mm fra senterlinjen til akselen. Denne typen dype hull må bores med et visst vinkelavvik, og posisjonstoleransen må være innenfor 8 mm ved utgang.
Boreretningen, sponbrudd og fjerning, samt det absolutte fraværet av avfall i den forhåndsbearbeidede akselen, er avgjørende for denne applikasjonen. Verktøyløsningen inkluderer en dedikert borkrone og en ny type støtteplate. Før påføring på akselen, kreves det boretester, og resultatene bekrefter at den er mer effektiv og pålitelig - og utgangsposisjonen er innenfor 2,5 mm fra målet.
I mange tilfeller indikerer bruken av moderne hullbehandlingsteknologi en betydelig reduksjon i behandlingstid – fra flere timer til mindre enn 1 time – og gjør mange komplekse funksjoner maskinbearbeidbare.


